Raum 102, Gebäude 13, Gebiet A, Wanyang Zhongchuang Park, Stadt Ganyao, Jishan County, Zhejiang China.
Eine Schraube, die beim Anziehen reißt, und eine Verbindung, die sich nach einigen Wochen im Betrieb löst, sind zwei gegensätzliche Fehlerarten mit derselben Grundursache: ein unzuverlässiges Verhältnis zwischen dem auf den Schraubenschlüssel ausgeübten Drehmoment und der tatsächlich in der Verbindung erzeugten Klemmkraft. Die Standardformel T = K × D × F wandelt das Drehmoment in die Schraubenvorspannung um, aber die Genauigkeit dieser Umrechnung hängt fast ausschließlich von zwei Eingaben ab: der Zielvorspannkraft und dem Mutternfaktor K. Wenn Sie diese beiden richtig machen, erzeugt das berechnete Drehmoment eine Verbindung, die fest bleibt, ohne die Schraube in Richtung Nachgiebigkeit zu drücken. Wenn Sie es falsch machen, bricht die gleiche Schraubenschlüsseleinstellung entweder die Schraube oder die Verbindung bleibt gefährlich locker. In diesem Artikel werden die Berechnung, die Variablen, die über ihre Genauigkeit entscheiden, und die Verwaltung dieser Variablen bei realen Produktions- und Wartungsarbeiten erläutert.
Jede herkömmliche Berechnung des Schraubendrehmoments verwendet dieselbe Beziehung:
T = K × D × F
Wo:
Nur etwa 10 bis 16 Prozent des auf den Schraubenschlüssel ausgeübten Drehmoments wirken sich letztendlich auf die Spannkraft aus. Der Rest wird durch die Reibung unter dem Schraubenkopf, die Reibung zwischen den ineinandergreifenden Gewindegängen und die Keilwirkung der Gewindespirale verbraucht. Der Nussfaktor dient dazu, alle diese Verluste in einer einzigen empirischen Zahl zu erfassen. Es ist keine materielle Konstante und kann nicht einmal nachgeschlagen und überall wiederverwendet werden. Das ist der häufigste Fehler bei der Berechnung des Schraubendrehmoments.
Die Zielvorspannung ist die Kraft, die das Gelenk tatsächlich zusammenhält. Sie muss hoch genug sein, um die Verbindung unter Betriebslasten geschlossen zu halten, aber niedrig genug, um unter der Streckgrenze des Schraubenmaterials zu bleiben. Der Standardansatz besteht darin, mit der Prüflast der Schraube zu arbeiten.
Prüflast = Prüffestigkeit × Zugspannungsfläche (A s )
Für die meisten Struktur- und Maschinenverbindungen liegt die Zielvorspannung bei nicht dauerhaften Verbindungen bei 75 Prozent der Prüflast und bei dauerhaften Verbindungen, bei denen die Schraube nicht entfernt wird, bei bis zu 90 Prozent. Abgedichtete Verbindungen bleiben normalerweise zwischen 50 und 60 Prozent, um die Dichtung vor übermäßiger Kompression zu schützen.
| Größe | Zugspannungsbereich A s (mm 2 ) | Prüflast der Klasse 8,8 (kN) | Prüflast der Klasse 10,9 (kN) |
|---|---|---|---|
| M8 | 36.6 | 21.2 | 30.4 |
| M10 | 58.0 | 33.6 | 48.1 |
| M12 | 84.3 | 48.9 | 70.0 |
| M16 | 157 | 91.0 | 130 |
| M20 | 245 | 142 | 203 |
Festigkeitsklassen geben an, wie viel Last eine Schraube tragen kann, bevor sie sich dauerhaft verformt. Eine Schraube der Güteklasse 8.8 hat eine Dehngrenze von etwa 580 MPa, die Güteklasse 10.9 etwa 830 MPa und die Güteklasse 12.9 etwa 970 MPa. Höhere Qualitäten ermöglichen eine höhere Vorspannung bei gleicher Schraubengröße, machen aber auch ein genaues Anziehen kritischer, da die Lücke zwischen der Zielvorspannung und der Streckgrenze kleiner wird.
Der Mutternfaktor ist die größte Unsicherheitsquelle bei der Berechnung des Schraubendrehmoments. Die Schraubengröße und die angestrebte Vorspannung können mit hinreichender Sicherheit bestimmt werden, aber K ändert sich je nach Oberflächenbehandlung, Schmierung, Gewindetoleranz, Anzugsgeschwindigkeit und sogar der Häufigkeit, mit der das Befestigungselement verwendet wurde. Eine kleine Verschiebung von K führt zu einer großen Verschiebung des Drehmoments, das zum Erreichen der gleichen Klemmkraft erforderlich ist.
| Oberflächenzustand | Nussfaktor-K-Bereich |
|---|---|
| Blanker Stahl, sauber und trocken | 0,20 – 0,25 |
| Verzinkt, trocken | 0,25 – 0,35 |
| Verzinkt, leicht gefettet | 0,18 – 0,22 |
| Schwarzoxid, geölt | 0,15 – 0,20 |
| Phosphat und Öl | 0,16 – 0,20 |
| Edelstahl, trocken | 0,30 – 0,40 |
Diese Bereiche sind Ausgangspunkte und keine garantierten Werte. Die Dicke der Beschichtung, die Art des Schmiermittels und die Gewindebeschaffenheit verändern das Ergebnis für eine bestimmte Charge von Verbindungselementen. Ein Hersteller, der seinen eigenen Beschichtungs- und Gewindeschneidprozess kontrolliert, kann eine Drehmomentanleitung basierend auf tatsächlichen Produktionsteilen bereitstellen, was erheblich sicherer ist, als sich auf eine generische Tabelle zu verlassen.
Betrachten Sie eine M10 x 1,5-Schraube der Güteklasse 8.8, verzinkt und leicht geschmiert, installiert in einer nicht dauerhaften Strukturverbindung. Die Berechnung erfolgt in fünf Schritten.
Das berechnete Drehmoment beträgt ca. 50 N·m. Wiederholen Sie nun den letzten Schritt mit K = 0,30, was für die gleiche verzinkte Schraube im trockenen Zustand realistisch ist: T = 0,30 × 0,010 × 25.230 = 75,7 N·m. Das Drehmoment steigt um 50 Prozent, obwohl die Zielvorspannkraft unverändert bleibt. Aus diesem Grund ist das Kopieren eines Drehmomentwerts aus einer allgemeinen Tabelle riskant; Dieselbe Schraube kann je nach Beschichtung und Schmierung sehr unterschiedliche Drehmomenteinstellungen erfordern.
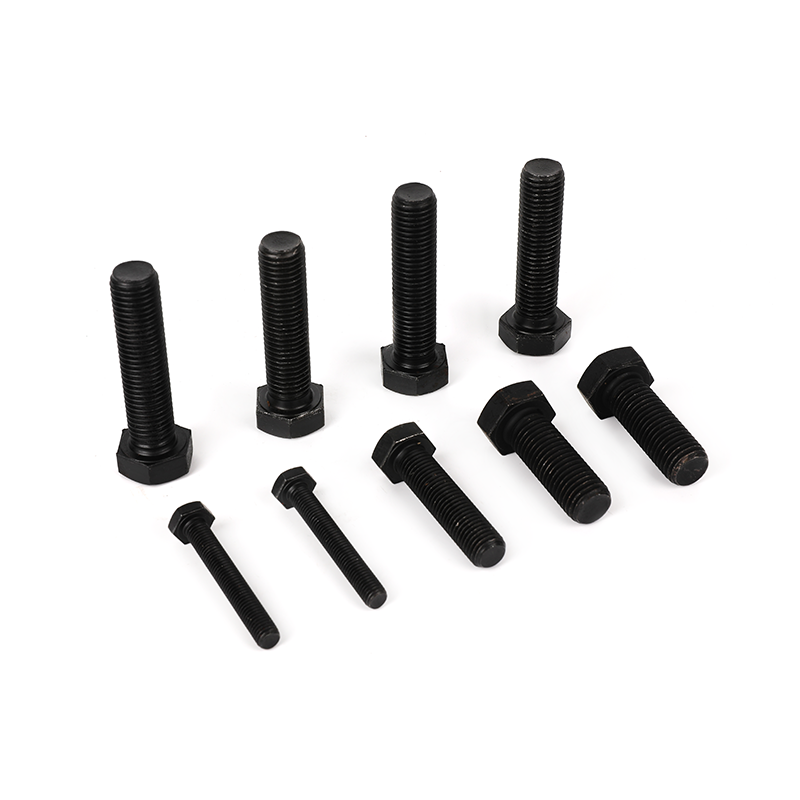
Maschinenbaugruppen, die brünierte Sechskantschrauben der Klasse 8.8 verwenden, folgen demselben Berechnungspfad, aber die Beschichtung ändert den Mutternfaktor. Eine brünierte Schraube mit einem leichten Ölfilm liegt typischerweise im Bereich von 0,15 bis 0,20, was das erforderliche Drehmoment bei gleicher Vorspannung verringert.
Schwarzoxid-Vollgewinde-Sechskantschrauben der Güteklasse 8.8 für kontrollierte Vorspannung Diese Sechskantschrauben verfügen über eine schwarze Oxidbeschichtung, die den Mutternfaktor mit Leichtöl auf etwa 0,15–0,20 verschiebt und so genaue Berechnungen des Drehmoments zur Vorspannung ermöglicht. Berücksichtigen Sie sie, wenn Montagebedingungen und Beschichtungseffekte eine Rolle spielen. Produkt anzeigen → Selbst ein korrekt berechneter Drehmomentwert kann am Fließband versagen, wenn die Einbaubedingungen nicht kontrolliert werden. Folgende Faktoren führen regelmäßig dazu, dass die gemessene Vorspannkraft vom berechneten Wert abweicht.
Vibration ist ein separates Problem, das das Drehmoment allein nicht lösen kann. Wenn eine Verbindung trotz eines korrekten Anfangsdrehmoments im Betrieb ihre Vorspannung verliert, liegt die Ursache häufig in einem Gleiten oder einer Biegung, der die Reibung nicht standhalten kann. Verständnis Warum lösen sich Sechskantschrauben während des Gebrauchs? hilft dabei, ein Vorspannungsproblem von einem Gelenkkonstruktionsproblem zu trennen.
Standardtabellen decken gängige Sechskantschrauben ab, aber viele industrielle Anwendungen verwenden Befestigungselemente, die sich nicht wie Standardschrauben verhalten. Drei Gruppen zeigen, wo die Berechnung angepasst werden muss.
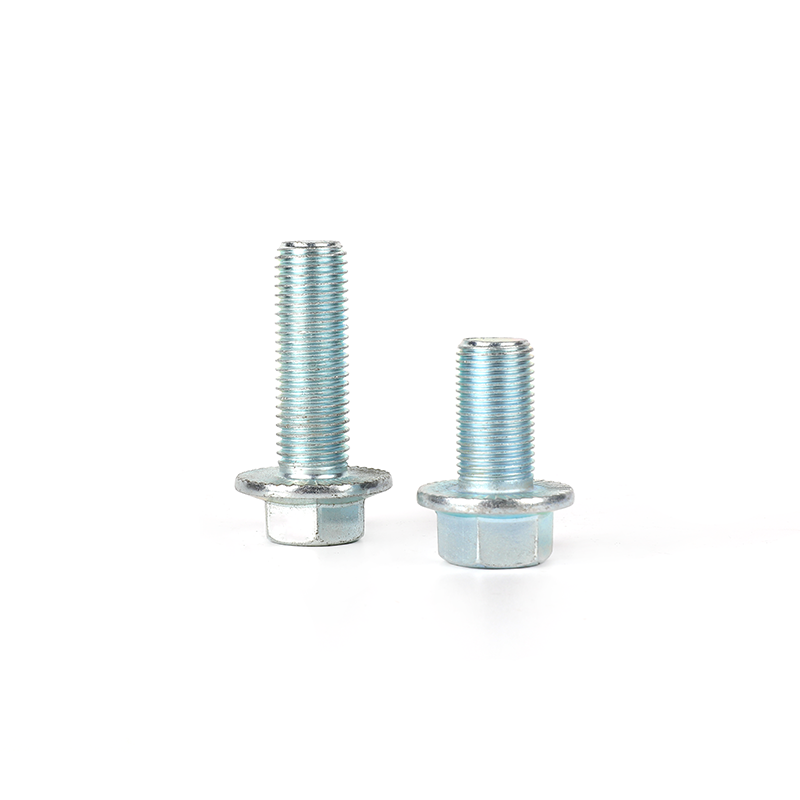
Eine Flanschschraube verteilt den Klemmdruck auf eine größere Lagerfläche, wodurch Einbettungsverluste reduziert und die Beibehaltung der Vorspannung verbessert werden. Anti-Rutsch-Texturen sorgen für Reibung, die der Rotation entgegenwirkt und das Gelenk bei dynamischen Belastungen stabiler macht. Die Drehmomentformel gilt weiterhin, der Mutternfaktor muss jedoch für die tatsächliche Flanschgeometrie und Oberflächenbehandlung ermittelt werden. Ein typisches Beispiel ist eine verzinkte Flanschschraube der Güteklasse 10.9 mit rutschfester Textur, deren Drehmomentspezifikation aus Tests auf der realen beschichteten Oberfläche und nicht aus einer Tabelle mit Sechskantschrauben stammen sollte.
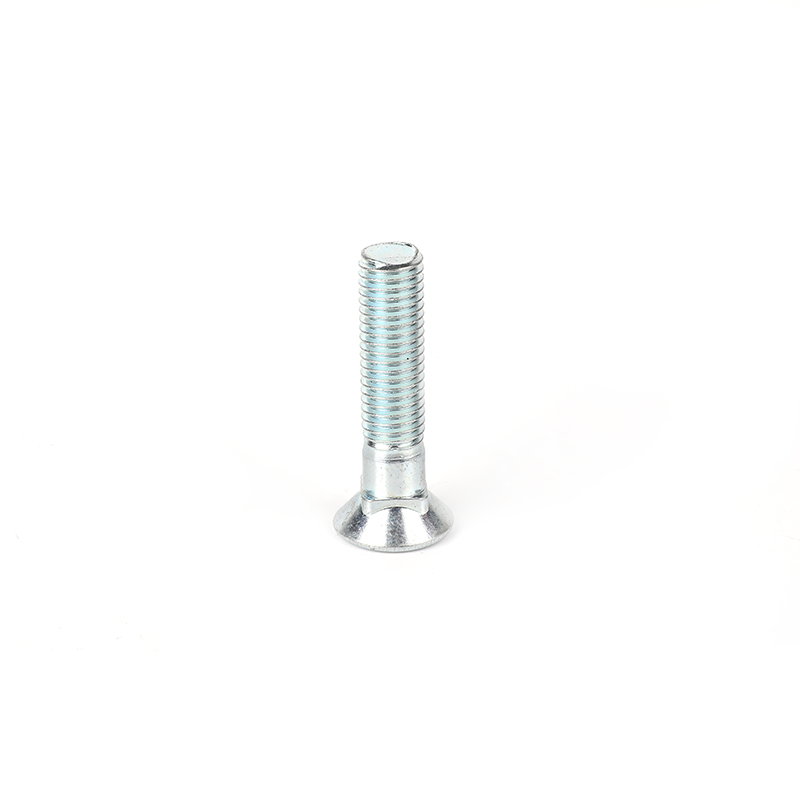
Verzinkte Flanschschrauben der Güteklasse 10.9 mit rutschfester Textur Flanschschrauben verteilen den Klemmdruck auf eine größere Lagerfläche und die rutschfeste Textur erhöht die Reibung und sorgt so für Gelenkstabilität bei dynamischen Belastungen. Dieses Beispiel verdeutlicht, warum Drehmomentspezifikationen auf der tatsächlich beschichteten Oberfläche validiert werden müssen. Produkt anzeigen → Für Photovoltaik-Montagestrukturen werden häufig Schrauben der Güteklasse 12.9 verwendet, da die hohe Dehngrenze eine starke Klemmung bei kompakten Abmessungen ermöglicht. Das praktische Fenster für die Berechnung ist eng: Bei 75 Prozent der Prüflast wird eine 12,9-Schraube auf etwa 970 MPa belastet, und ein zu starkes Anziehen von 10 bis 15 Prozent kann das Material in Richtung Streckgrenze bringen. Verifizierte Mutterfaktoren und kalibrierte Werkzeuge sind bei dieser Anwendung unerlässlich. Verzinkte Senkkopf-Vierkantschrauben der Güteklasse 12.9, die in PV-Strukturen verwendet werden, sind ein gutes Beispiel für Befestigungselemente, die dieses Maß an Kontrolle erfordern.
Verzinkte Pflugschrauben mit versenktem Vierkanthals der Güteklasse 12.9 Hochfeste 12,9-Pflugschrauben werden bei einer Prüflast von etwa 970 MPa beansprucht, was überprüfte Mutterfaktoren und kalibrierte Werkzeuge erfordert. Ihr versenktes Vierkanthalsdesign eignet sich für Photovoltaik-Montagestrukturen, bei denen eine präzise Klemmung entscheidend ist. Produkt anzeigen → Hohlschrauben, beispielsweise Ölrohrschrauben mit Innendurchgang, haben einen verringerten wirksamen Querschnitt. Die Zugspannungsfläche einer Vollschraube gleicher Nenngröße überschätzt die Tragfähigkeit, sodass die Standardberechnung eine unsichere Vorspannung ergibt. Bevor man sich auf eine Drehmomentangabe verlassen kann, muss der tatsächliche Spannungsbereich des Hohlprofils gemessen oder ein Zugversuch durchgeführt werden.
Beginnen Sie jede Berechnung des Schraubendrehmoments mit der Prüflast des Schraubenmaterials und nicht mit einem Diagrammwert. Definieren Sie die Zielvorspannung anhand der Schraubensorte und des Spannungsbereichs, wählen Sie einen Mutternfaktor aus, der genau zum Beschichtungs- und Schmierungszustand passt, und validieren Sie das Ergebnis an einer Mustercharge, wann immer die Verbindung sicherheitsrelevant ist.
Bei kritischen Verbindungen ist die Drehmoment-Winkel-Steuerung zuverlässiger als das Drehmoment allein. Drehen Sie das Befestigungselement mit einem geringen Anzugsdrehmoment ein und schieben Sie die Mutter dann um einen definierten Drehwinkel vor. Diese Methode hängt weitaus weniger vom Mutterfaktor ab und erzeugt eine gleichmäßigere Vorspannung bei normalen Beschichtungs- und Schmierungsschwankungen.
Wenn für ein Projekt eine vom Standard abweichende Kopfform, eine spezielle Gewindeform oder ein Festigkeitsgrad außerhalb der gängigen Tabellen erforderlich ist, verlieren Standardformeln ihre Grundlage. An diesem Punkt ist der schnellste Weg zu einer vertrauenswürdigen Spezifikation die direkte Zusammenarbeit mit dem Hersteller der Verbindungselemente. Für Projekte, die Bedarf haben Herstellung von kundenspezifischen Verbindungselementen , ist die Diskussion des Designs mit dem Werk der kürzeste Weg zu einer Drehmomentspezifikation, die in der Produktion funktioniert.
Die Fix -Anchorbolts umfassen Schrauben, Unterlegscheiben, Muttern und 4pcs zylindrische Schilde. Durch das Festziehen der Schrauben erweitern sich...
Siehe Details
Flanschschrauben werden speziell verwendet, um Rohre und Komponenten mit Flanschen fest zu verbinden. Wir produzieren Flanschschrauben, die feste T...
Siehe Details
Das Schwarzoxid in der Klasse 8.8 mit voller Thread-Hexagon-Sockel-Bolzen hat ein internes Hex-Design und muss mit einem Schraubenschlüssel mit ein...
Siehe Details
Grad 8.8 Schwarzoxid Vollthread-Hexagon-Schrauben ist ein sehr häufiger Befestigungselement und benötigt einen Schraubenschlüssel oder einen Sechsk...
Siehe Details
Dieses Produkt besteht aus qualitativ hochwertigem Kohlenstoffstahl und erfährt einem strengen Wärmebehandlungsprozess. Es hat hohe Stärke, gute El...
Siehe Details
Diese Sechseckschraube aus Edelstahl-Platten mit voller Thread ist eine Art Befestigungselemente aus hochwertigem Edelstahlmaterial und weist Korro...
Siehe Details
Diese einfache runde Flachschweißschweißscheiftestelle ist ein Befestigungselement, das für eine Vielzahl von Schweißanwendungen geeignet ist. Sein...
Siehe Details
Dieser Zinkpolgen -Pflugschraube mit 12,9 Zinkpublikum hat die Vorteile von hoher Präzision, hoher Funktionsfähigkeit, hoher Festigkeit und hoher Z...
Siehe Details