

Raum 102, Gebäude 13, Gebiet A, Wanyang Zhongchuang Park, Stadt Ganyao, Jishan County, Zhejiang China.
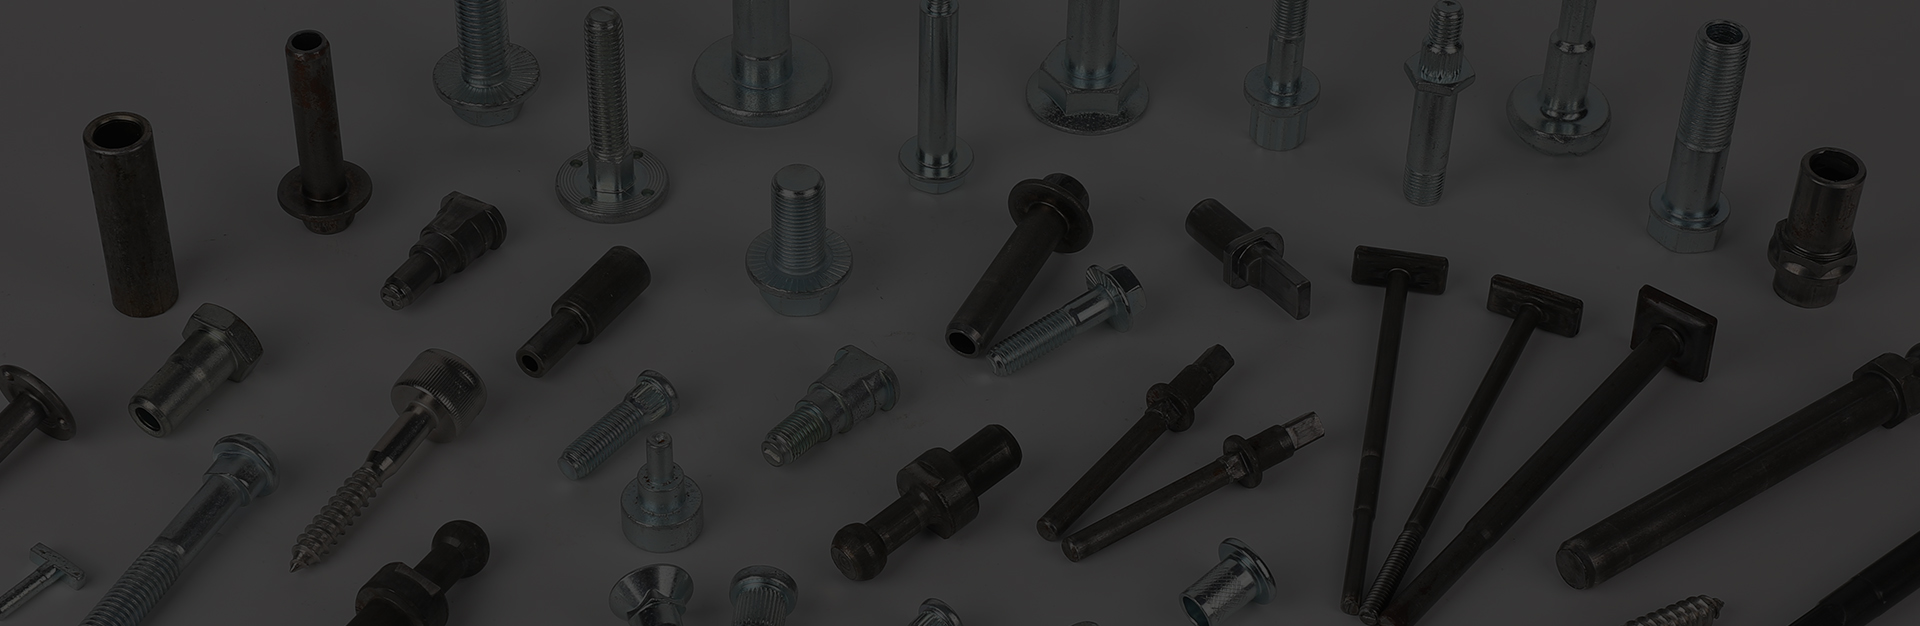
Wenn ein Verbindungsangebot zu einem Bruchteil des Bearbeitungspreises zurückkommt, ist der Unterschied fast immer auf das Kaltstauchverfahren zurückzuführen. Ein Kaltkopf mit mehreren Stationen zieht gewickelten Draht, schneidet einen Rohling mit genau dem richtigen Volumen ab und staucht ihn in geschlossenen Matrizen bei Raumtemperatur in Form, oft mit 100 bis 400 Stück pro Minute und fast ohne Ausschuss.
Das ist die kurze Antwort, und sie erklärt die drei Dinge, die den Käufern wichtig sind: Die Materialausbeute bleibt nahezu 100 Prozent, die Ermüdungsfestigkeit steigt, weil der Kornfluss dem Teil folgt, anstatt quer darüber geschnitten zu werden, und die Stückkosten sinken, sobald sich die Werkzeuge amortisiert haben. Die schwierigeren Fragen sind enger gefasst. Wie viele Schläge benötigt eine gegebene Geometrie? Wie stark muss der Draht verformt werden, bevor er reißt? Welche Toleranzen können ohne zweite Operation eingehalten werden?
Ein Kaltkopf ist kein einziger Druck. Es handelt sich um eine Kette von Vorgängen, die in deutlich weniger als einer Sekunde abgeschlossen werden und jeder Schritt das Metall für den nächsten vorbereitet. Die folgende Sequenz ist typisch für eine Maschine mit drei Stempeln und vier Schlägen, die eine Sechskantschraube aus kohlenstoffarmem Draht von 5,5 mm bis 8 mm verarbeitet.
Der Draht verlässt das Coil, durchläuft Richtrollen und wird von Vorschubrollen nach vorne gezogen, die die exakte Butzenlänge messen. Anschließend schneidet ein Trennmesser den Draht gegen eine Trennmatrize. Diese geschorene Fläche ist wichtiger als sie aussieht: Ein schräger oder gratiger Schnitt wird drei Schläge später zu einer Überlappung oder einer Falte, und kein Nachbearbeitungsvorgang kann ihn anschließend entfernen.
Durch den ersten Schlag wird der Rohling rechtwinklig geformt und auf einen Durchmesser vorgeformt, der ohne Knicken in der nächsten Matrize sitzt. Der zweite Schlag staucht den Kopf um und reduziert den Schaft durch Extrusion. Der dritte Schlag stellt den Kopf, die Scheibenfläche und die Fase fertig. Teile mit einem langen Schaft unter einem großen Kopf, wie z. B. Stufenbundschrauben und Hammerkopfschrauben, benötigen normalerweise zusätzliche Stationen, da jeder Schlag nur eine begrenzte Menge Metall auf einmal bewegen kann.
Massive Teile werden beschnitten, um Grate zu entfernen; Hohlteile werden mit einem Stempel durchbohrt, der einen Butzen aus dem Schaft drückt. Gewinde werden zwischen flachen oder zylindrischen Matrizen gerollt, wodurch Metall verdrängt statt zerschnitten wird und die Maserung kontinuierlich durch die Gewindewurzeln läuft.
Durch die Bearbeitung eines Bolzens aus Stangenmaterial wird die Maserung geschnitten. An jedem Gewindegrund und jeder Hohlkehle verlaufen die Metallfasern quer zum Spannungspfad, und genau dort beginnen Ermüdungsrisse. Beim Kaltstauchen ist das Gegenteil der Fall: Die Fasern biegen sich um das Filet vom Kopf bis zum Schaft und verlaufen parallel zum Schaft, sodass ein Riss quer zur Faser verlaufen muss, anstatt ihr zu folgen.
Auch die Kaltumformung steigert die Festigkeit. Stähle mit niedrigem Kohlenstoff- und Borgehalt wie 10B21 sind so kaltverfestigt, dass eine geformte Schraube nach dem Abschrecken und Anlassen die Güteklasse 8,8 erreicht, und austenitischer Edelstahl wie 304 erreicht allein durch die Verformung eine messbare Streckgrenze. Deshalb vertragen gerollte Gewinde auch eine höhere Vorspannung als geschnittene Gewinde gleicher Nenngröße. Die Gewindegeometrie ist stärker und nicht nur glatter.
Jedes Material hat eine Grenze, wie weit es mit einem Schlag geschoben werden kann. Als Faustregel gilt, dass ein nicht unterstützter Schaft etwa auf das 2,5-fache seines ursprünglichen Durchmessers gestaucht werden kann, bevor er einknickt; Durch die Unterstützung des Schafts in einer Matrize wird diese Obergrenze erhöht, es entstehen jedoch zusätzliche Werkzeuge und Kosten. Wenn der Grenzwert überschritten wird, ist das Versagen vorhersehbar: Chevron-Risse im Inneren des Schafts während des Rückwärtsextrudierens, Überlappungen, bei denen sich die Außenfläche umfaltet, oder Scherrisse, die vom abgescherten Ende des Rohlings ausgehen.
Die andere harte Grenze ist die Schmierung. Kohlenstoffstahl ist normalerweise phosphatbeschichtet und geseift, sodass die Beschichtung unter Druck Schmiermittel in die Matrize transportiert. Edelstahl nimmt diese Beschichtung nicht gut an und benötigt Oxalat- oder chlorhaltige Schmiermittel, die langsamer laufen und mehr kosten. Aluminium formt sich sauber, verrottet aber schnell. Wenn ein Teil als nicht kaltstauchbar beschrieben wird, liegt die Ursache in der Regel an einer von drei Ursachen: zu starke Verformung in einer einzelnen Station, der falsche Schmiermittelträger oder Draht mit inkonsistentem Durchmesser aus dem Walzwerk.
Hohle Teile sitzen direkt am Rand dieses Umschlags. Durch Rückwärtsfließpressen wird die Bohrung geformt, während der Außendurchmesser durch die Matrize begrenzt wird. Anschließend sticht ein Stempel durch die verbleibende Bahn und hinterlässt eine nahtlose Wand.
Maßgeschneiderte Hohlflanschschraube für Ölrohrverbindungen Hohlflanschschraube für Ölrohrverbindungen, geeignet für die Kaltstauchproduktion, erhältlich in M12 x 55 mm Kohlenstoffstahl mit anpassbarer Größe, Güte und Oberfläche. Produkt anzeigen → Kaltstauchen ist pro Teil günstig und pro Aufbau teuer. Die Werkzeugausstattung für ein Teil kann zwischen einigen Tausend und weit über zehntausend Dollar liegen, abhängig von der Anzahl der Matrizen, Hartmetalleinsätze und davon, ob Loch- oder Schneidestationen erforderlich sind. Diese Kosten machen nur dann Sinn, wenn sie über einen Produktionslauf verteilt werden, weshalb der Prozess bei Stückzahlen im Zehntausendbereich dominiert und gegenüber der Bearbeitung bei Stückzahlen im Hunderterbereich unterlegen ist.
| Route | Materialausbeute | Typische Ausgabe | Wirkung auf die Kraft | Werkzeugkosten |
|---|---|---|---|---|
| Kalte Überschrift | 95-99 Prozent | 100-400 Stück pro Minute | Erhöht sich durch Kornfluss und Kaltverfestigung | Hoch, über Volumen abgeschrieben |
| Schraubenbearbeitung | 50-70 Prozent | 10-60 Stück pro Minute | Neutral oder an den Gewindewurzeln reduziert | Niedrig |
| Warmschmieden | 85-95 Prozent | 30-90 Stück pro Minute | Neutral, erfordert eine spätere Wärmebehandlung | Mäßig bis hoch |
Die genauen Zahlen ändern sich je nach Teilegröße und Güteklasse, aber das Muster bleibt bestehen. Wo Kaltstauchen auf dem Papier nachlässt, handelt es sich in der Regel um ein Teil, das ohnehin nachbearbeitet werden muss: eine enge Querbohrung, eine gefräste Fläche oder eine Bohrungstoleranz, die die Matrize nicht einhalten kann. Es ist kostengünstiger, diese Merkmale nach dem Formen hinzuzufügen, als sie in die Matrize einzupressen.
Die meisten Auseinandersetzungen zwischen Käufer und Lieferant gehen auf eine Zeichnung zurück, in der nicht dargelegt wird, worauf es eigentlich ankommt. In einer brauchbaren Kaltstauchzeichnung wird normalerweise Folgendes festgelegt:
In der Produktion folgt die Inspektion der gleichen Logik. Erstproben werden auf Kopfhöhe, Schaftdurchmesser und Gewindestärke überprüft. Durch prozessbegleitende Kontrollen wird der Matrizenverschleiß erkannt, bevor er aus dem Toleranzbereich abweicht. Bei einem letzten visuellen Durchgang wird nach Überlappungen, Rissen und unterfüllten Köpfen gesucht. Bei sicherheitskritischen Teilen sind Risserkennung und Härteprüfung nach der Wärmebehandlung Standard und nicht optional.
Da Werkzeug und Prozess so eng miteinander verknüpft sind, ist die Kontrolle eines Lieferanten über seine eigenen Werkzeuge genauso wichtig wie die Kontrolle über die Maschine selbst. Ein Hersteller, der seine eigenen Werkzeuge schneidet und die Schneidwerke im eigenen Haus betreibt, kann eine Blassequenz anpassen, wenn eine Charge zu reißen beginnt, anstatt das Problem an einen Dritten zurückzusenden. Das ist der praktische Grund, sich das anzusehen Fabrikhintergrund vor dem Preisblatt. Werkzeugstationen, Drahtbestände und Wärmebehandlungspartner werden alle in den ersten Produktionswochen angezeigt.
Bei nicht standardmäßigen Geometrien sollte das Gespräch mit der Zeichnung und der Anwendung beginnen und nicht mit einer Katalognummer. Entwicklung kundenspezifischer Verbindungselemente Funktioniert am besten, wenn der Lieferant den Lastpfad, das Gegenmaterial und das Montagedrehmoment kennt, da diese Details über die Drahtsorte, die Anzahl der Schläge und die Beschichtung entscheiden.
Die Notenauswahl folgt der gleichen Regel. Teile, die einer hohen Vorspannung oder Vibration ausgesetzt sind, darunter Photovoltaik-Montageteile, Chassishalterungen und Druckanschlüsse, rechtfertigen in der Regel Bor oder legierten Stahl, der nach der Umformung vergütet und mit einer an die Umgebung angepassten Beschichtung versehen wird.
Verzinkter Pflugbolzen mit versenktem Vierkanthals der Güteklasse 12.9 Hochfeste, versenkte Vierkantschraube für die Photovoltaik-Befestigung, aufgeführt als M12 x 45 mm mit Verzinkung und kundenspezifischen Größen-, Güte- und Oberflächenoptionen. Produkt anzeigen → Cold Heading belohnt Käufer, die verstehen, wo es funktioniert und wo es aufhört. Definieren Sie die Drahtsorte, halten Sie kritische Toleranzen realistisch und trennen Sie die Merkmale, die gebildet werden müssen, von denen, die anschließend bearbeitet werden können. Wenn Sie das tun, hält der Prozess, was er verspricht: nahezu kein Ausschuss, stärkere Teile und Stückkosten, die bei der maschinellen Fertigung in großen Mengen nicht erreicht werden können.
Die Fix -Anchorbolts umfassen Schrauben, Unterlegscheiben, Muttern und 4pcs zylindrische Schilde. Durch das Festziehen der Schrauben erweitern sich...
Siehe Details
Flanschschrauben werden speziell verwendet, um Rohre und Komponenten mit Flanschen fest zu verbinden. Wir produzieren Flanschschrauben, die feste T...
Siehe Details
Das Schwarzoxid in der Klasse 8.8 mit voller Thread-Hexagon-Sockel-Bolzen hat ein internes Hex-Design und muss mit einem Schraubenschlüssel mit ein...
Siehe Details
Grad 8.8 Schwarzoxid Vollthread-Hexagon-Schrauben ist ein sehr häufiger Befestigungselement und benötigt einen Schraubenschlüssel oder einen Sechsk...
Siehe Details
Dieses Produkt besteht aus qualitativ hochwertigem Kohlenstoffstahl und erfährt einem strengen Wärmebehandlungsprozess. Es hat hohe Stärke, gute El...
Siehe Details
Diese Sechseckschraube aus Edelstahl-Platten mit voller Thread ist eine Art Befestigungselemente aus hochwertigem Edelstahlmaterial und weist Korro...
Siehe Details
Diese einfache runde Flachschweißschweißscheiftestelle ist ein Befestigungselement, das für eine Vielzahl von Schweißanwendungen geeignet ist. Sein...
Siehe Details
Dieser Zinkpolgen -Pflugschraube mit 12,9 Zinkpublikum hat die Vorteile von hoher Präzision, hoher Funktionsfähigkeit, hoher Festigkeit und hoher Z...
Siehe Details